加熱テスト事例
Background
駆動ジョイント部品について既存の塗装乾燥ラインの更新を希望されており、生産数の変更に伴い、昇温条件を見直したいとのことでした。
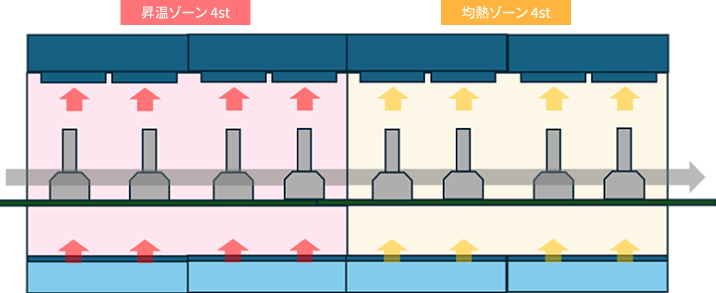
すでに製品の希望レイアウト(幅・長さ)が定められており、試験を実施する前に、『均熱時間はそのままで、昇温時間をどこまで短縮できるか』を打ち合わせしながら構想を整えました。そして、昇温ゾーンを4st分以下とすることを決定し、その時間内に昇温できる条件を検証しました。
Method
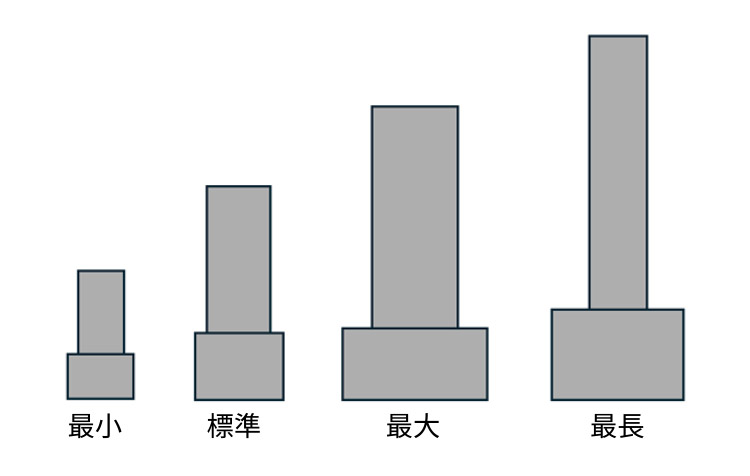
今回の製品はさまざまな品種が存在しており、その中でも代表的なサイズをいくつか選定し検証を行いました。
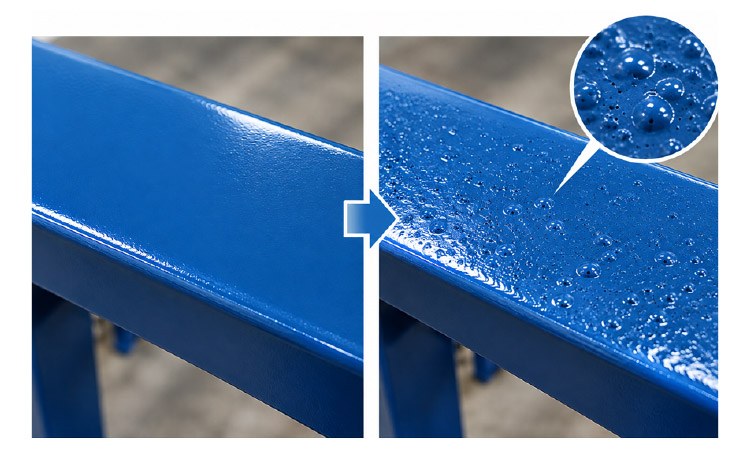
昇温時間短縮をする際に、一番懸念されるのが塗料面に不良が発生することだったため、実際にお客様よりスプレーを持参いただき、任意の温度・風速で不良が出る条件を検証しました。
この時の乾燥完了の条件処理温度・均熱時間は現行機と同様とし、処理完了後の塗膜の状態を目視で確認することで評価を行いました。
その後、上記検証にて不良発生条件の整理ができたため、特定の温度・風速を超えないギリギリの設定で昇温試験を実施。
Results
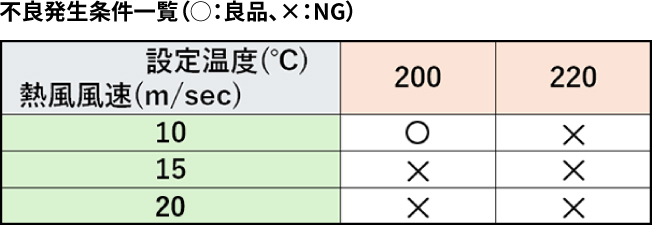
まず塗膜不良発生の条件について、温度・風速をいくつか振って検証を行ったところ、表1のようになりました。
結果として、設定温度は200℃以下、熱風風速10m/sec以下であれば不良条件が発生しないもの判断して、次のステップに進みました。
そのまま200℃、10m/secでの昇温を各代表サイズにて昇温時間を検証したところ、想定する4st以下での昇温完了が確認できました。
しかしながら一つ問題が発生。
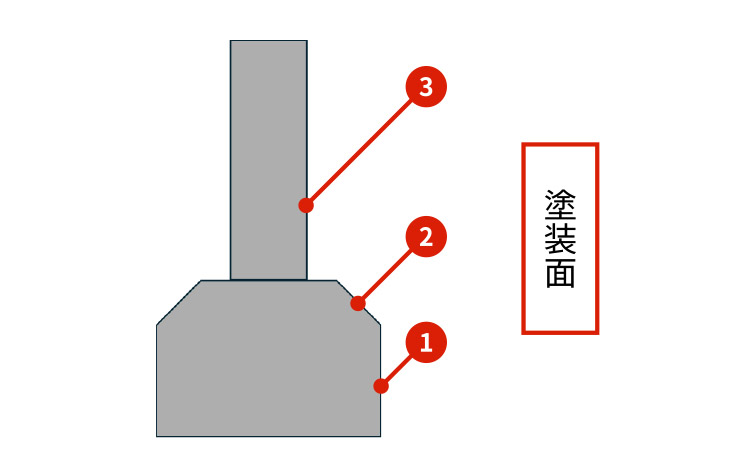
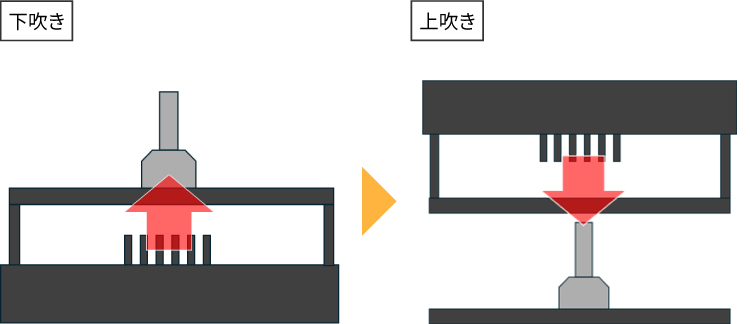
今回の試験では製品下方から熱風を吹き込むことで昇温させているため、一部の製品サイズにて塗装面の上下温度差が大きくなってしまい、温度が上がりやすい箇所で耐熱温度を越してしまうことが判明しました。仮に熱風温度を下げてしまうと、結局目標時間をクリアできないため、何かしらの工夫をする必要がありました。
そこで2st分の時間ごとに熱風の吹き込み方向を変えることを提案し検証。
この方法であれば、製品の耐熱温度を超すことなく、目標とする昇温時間をクリアすることができました。
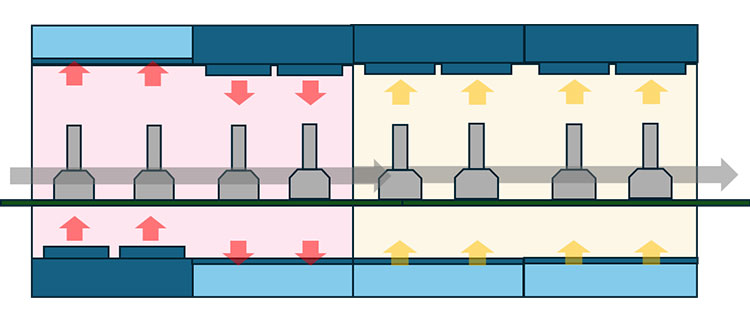
加熱途中で熱風吹き込みの方向を変えることで、より効果的な加熱を行うことが可能です。


